


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-31 Origen: Sitio


¿Los cambios de presión no monitoreados están dañando silenciosamente los equipos críticos en su planta? Muchos administradores de instalaciones todavía dependen de calendarios estrictos para cambiar los componentes consumibles. Este enfoque obsoleto garantiza presupuestos de mantenimiento desperdiciados. En el peor de los casos, esto conduce a fallas catastróficas de la maquinaria. Los contaminantes inevitablemente se acumulan dentro de un sistema de fluidos. En consecuencia, los fluidos y gases luchan por navegar a través de medios restringidos. Este flujo obstruido obliga a las bombas centrífugas y a los compresores de desplazamiento positivo a trabajar mucho más. Queman más energía sólo para mantener las operaciones básicas.
Comprender la presión diferencial del filtro es su herramienta de diagnóstico más valiosa. El seguimiento de esta métrica específica revela la verdadera salud interna de su sistema de filtración. Permite a los operadores optimizar el rendimiento e identificar el momento exacto en el que se requiere el mantenimiento. Esta guía explora la dinámica de fluidos subyacente de las caídas de presión. Examinaremos su impacto directo en los gastos operativos y demostraremos cómo la actualización a materiales avanzados protege las aplicaciones exigentes.
Métrica principal: La presión diferencial del filtro es la diferencia matemática precisa entre la presión de entrada aguas arriba y la presión de salida aguas abajo a través de una unidad de alojamiento.
Precisión del mantenimiento: confiar en el monitoreo continuo de la presión es el método más objetivo para determinar el final exacto de la vida útil operativa de un filtro. Elimina por completo las conjeturas del mantenimiento basado en calendario.
Gastos operativos: La presión diferencial elevada crea una contrapresión sistémica. Esto obliga a las bombas y compresores a consumir mucha más energía eléctrica para mantener los caudales necesarios.
Selección de materiales: la actualización a materiales metálicos avanzados permite a las instalaciones gestionar de forma segura entornos severos sin riesgo de deformación o derivación del medio.
Para tomar decisiones informadas de compra y mantenimiento, los operadores de las instalaciones deben comprender primero la dinámica de fluidos fundamental que ocurre dentro de la vivienda. Sin este conocimiento fundamental, la interpretación de las lecturas de los medidores se convierte en un juego de adivinanzas para los técnicos.
En el procesamiento de fluidos y gases industriales, la presión diferencial del filtro es la medida de la resistencia al flujo. Imagínese a un técnico monitoreando una línea química. Cuando un fluido ingresa a la carcasa, transporta una energía cinética y una presión específicas. A medida que este líquido o gas es forzado a través de los poros microscópicos del medio de filtración, encuentra resistencia física. Esta resistencia provoca una caída mensurable de presión en el momento en que el fluido sale del recipiente.
Matemáticamente, esta métrica se calcula restando la presión aguas abajo de la presión aguas arriba. Por ejemplo, si un manómetro en la entrada indica 50 PSI y el manómetro en la salida indica 45 PSI, la presión diferencial es exactamente 5 PSI. Este número sencillo sirve como alarma de diagnóstico principal para evaluar las condiciones internas del sistema en tiempo real.
Es un error común pensar que un filtro nuevo crea resistencia cero. Cada medio de filtración posee una restricción inherente al flujo. La industria se refiere a esto como la caída de presión inicial limpia. Varias características físicas determinan esta línea de base. Estos incluyen la clasificación de micrones específica, el área de superficie total del medio, la viscosidad inherente del fluido y el caudal de referencia del sistema.
Los materiales altamente porosos diseñados para la filtración profunda están diseñados con volúmenes vacíos masivos. Esta estructura única les permite mantener una caída de presión inicial limpia notablemente baja y al mismo tiempo capturar partículas increíblemente finas. Documentar meticulosamente esta línea de base limpia tras la instalación es un paso de ingeniería fundamental. Todas las evaluaciones de desempeño futuras se medirán directamente con respecto a este número inicial.
A medida que el sistema opera, el medio realiza su función principal de interceptar contaminantes sólidos. Las partículas quedan atrapadas en la superficie y incrustadas en la profundidad de la matriz del filtro. Esta reducción sistemática de vías abiertas restringe la ruta del flujo.
Debido a que la bomba de la instalación todavía intenta empujar exactamente el mismo volumen de fluido a través de un área restringida, la presión aguas arriba aumenta. Por el contrario, menos líquido pasa exitosamente al otro lado, lo que hace que la presión aguas abajo caiga. Esta divergencia cada vez mayor es la manifestación física de la carga contaminante. El seguimiento del ritmo al que se amplía esta brecha constituye la piedra angular absoluta del mantenimiento predictivo moderno.
Comprender la definición representa sólo el primer paso. Los gerentes de planta y los ingenieros de adquisiciones deben reconocer exactamente cómo esta métrica dicta el desempeño general del sistema. Las caídas de presión no controladas afectan directamente los resultados de la instalación.
En la fabricación industrial, el rendimiento es sinónimo de ingresos. La relación entre la presión diferencial y el caudal es inversamente proporcional. A medida que aumenta la caída de presión a través de la carcasa debido a la gran carga de suciedad, el caudal general del sistema inevitablemente disminuirá a menos que la bomba trabaje horas extras.
En los sistemas que utilizan bombas centrífugas, un aumento en la contrapresión empuja a la bomba hacia atrás en su curva de rendimiento. La bomba entrega menos galones por minuto. Para procesos delicados que dependen de volúmenes de fluido precisos, un caudal estrangulado genera una calidad del producto inconsistente. También puede provocar un sobrecalentamiento térmico de maquinaria costosa o una parada total de las líneas de producción.
El impacto financiero de una elevada resistencia al flujo se siente más agudamente en el consumo de energía. Los fluidos requieren energía mecánica proporcionada por motores eléctricos de alta resistencia. Cuando un sistema se carga mucho con incrustaciones o lodos, experimenta una inmensa resistencia hidráulica.
Los sistemas automatizados equipados con variadores de frecuencia aumentarán las RPM del motor para mantener el caudal requerido. Este ajuste automático requiere un aumento masivo de la corriente eléctrica. Considere un sistema de enfriamiento industrial a gran escala que funcione continuamente. Un aumento innecesario de sólo 10 PSI en toda la unidad puede obligar a una bomba a consumir varios kilovatios adicionales de energía por hora. Durante un año fiscal, esta resistencia aparentemente menor se traduce en miles de dólares en gastos eléctricos desperdiciados.
Uno de los principios más contradictorios en dinámica de fluidos es la relación entre la carga de suciedad y la eficiencia de la filtración. En realidad, un filtro ligeramente sucio proporciona una mayor eficiencia de filtración que uno nuevo.
Las partículas atrapadas forman una capa permeable conocida como torta de filtración. Esta torta actúa como una capa de filtración adicional capaz de interceptar partículas mucho más pequeñas que la clasificación de micrones original. Durante esta fase, la presión diferencial aumenta constantemente mientras la limpieza del fluido mejora activamente.
Sin embargo, este beneficio tiene un límite estricto. Una vez que la presión alcanza un umbral crítico, las fuerzas físicas que actúan sobre las partículas atrapadas se vuelven extremas. La alta presión puede hacer que los contaminantes blandos salgan directamente a través de los poros. La tensión excesiva también puede inducir la migración del medio, donde pedazos del filtro se desprenden y pasan a la corriente de fluido limpio. Gestionar esta métrica es un delicado acto de equilibrio. Debe permitir una acumulación suficiente para maximizar la eficiencia, pero intervenir mucho antes de que la alta presión fuerce a los contaminantes a través de la barrera.
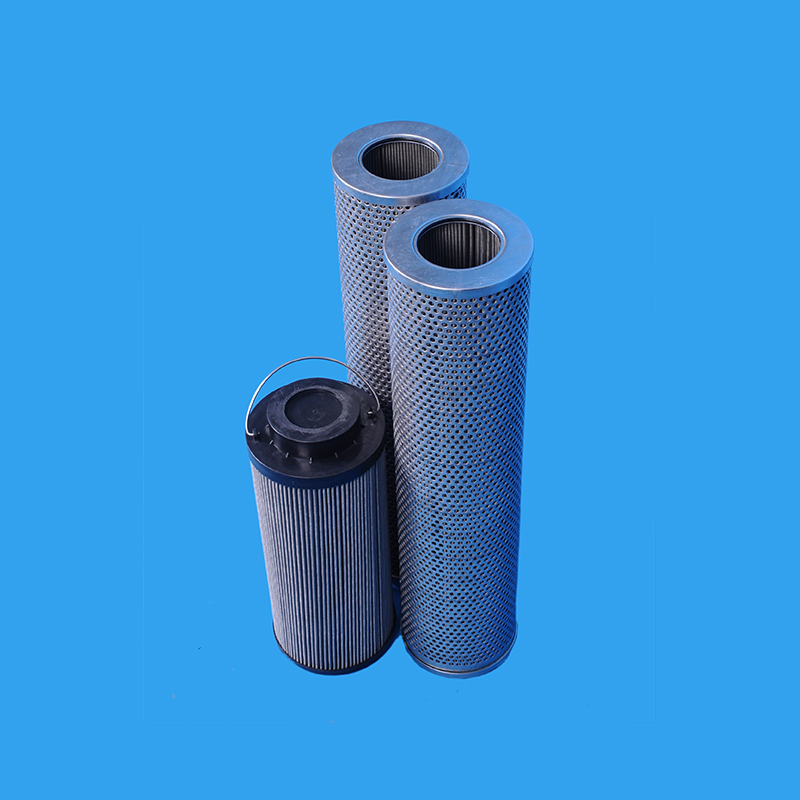
El objetivo principal de cualquier programa de mantenimiento sólido es maximizar la vida útil de los componentes consumibles. Esto debe hacerse sin poner en peligro la integridad del bien de capital. La presión diferencial actúa como el velocímetro más preciso para el ciclo de vida de un componente.
Históricamente, las instalaciones industriales dependían de estrictos cronogramas de mantenimiento basados en calendarios. Si bien este enfoque es fácil de gestionar administrativamente, es profundamente defectuoso desde una perspectiva de ingeniería.
Las cargas contaminantes en los fluidos industriales rara vez son constantes. Un sistema puede experimentar una entrada repentina de suciedad debido a una válvula aguas arriba degradada. Alternativamente, podría funcionar excepcionalmente limpio durante meses. La sustitución de componentes estrictamente según el calendario garantiza dos resultados negativos. Perfectamente viable Los elementos filtrantes industriales con bajas caídas de presión se desecharán prematuramente. Esto desperdicia presupuestos de adquisiciones e infla los costos de eliminación de desechos peligrosos. Por el contrario, si una unidad se obstruye más rápido de lo previsto, el sistema funciona bajo un estrés severo hasta la fecha de mantenimiento programada.
Los ingenieros se basan en una métrica crítica conocida como caída de presión terminal para eliminar conjeturas. Este valor altamente específico indica el punto exacto en el que la integridad estructural de la unidad llega al final de su vida útil segura.
Operar más allá de este punto terminal es altamente peligroso. A medida que aumenta la resistencia al flujo, la tensión mecánica crece exponencialmente. Los medios estándar de celulosa o polímeros sintéticos pueden aplastarse o romperse bajo esta inmensa tensión. Esto conduce a una pérdida total de filtración.
Si se observa el panorama de fabricación más amplio, se observa un claro cambio hacia la digitalización en la gestión de fluidos. Las instalaciones industriales modernas están abandonando rápidamente los controles manuales de calibre. En cambio, están integrando transmisores de presión diferencial conectados a IoT directamente en sus sistemas de control central.
Esta evolución del mantenimiento reactivo al proactivo se alinea perfectamente con las iniciativas globales para reducir el consumo de energía industrial. Al registrar señales digitales continuas a lo largo del tiempo, los equipos de mantenimiento realizan análisis de tendencias avanzados. El software inteligente analiza la pendiente exacta de la curva de presión. Esta estrategia predictiva permite a los equipos de adquisiciones solicitar piezas de repuesto justo a tiempo. Elimina por completo las paradas inesperadas de la producción y garantiza que las bombas funcionen dentro de sus parámetros de mayor eficiencia energética.
Un aumento constante y predecible de la presión es completamente normal. Sin embargo, estos medidores también actúan como alarmas de diagnóstico primarias para comportamientos repentinos del sistema. Monitorear la velocidad y dirección de estas fluctuaciones evita que pequeños contratiempos operativos se conviertan en fallas sistémicas importantes.
Un aumento rápido e inesperado es una señal de advertencia crítica que exige una investigación inmediata. A diferencia de la lenta acumulación de una torta de filtración estándar, un pico repentino indica un problema agudo dentro del flujo del proceso.
Varios factores distintos desencadenan este aumento repentino. El culpable más común es un proceso alterado aguas arriba que introduce una oleada masiva de contaminantes sólidos. Esto podría ser un cojinete de bomba defectuoso o incrustaciones severas que se desprenden de tuberías envejecidas. Otra causa frecuente es un cambio drástico en la viscosidad del fluido relacionado con las caídas de temperatura. Durante un arranque en frío de un sistema hidráulico exterior, el aceite lubricante se enfría y su viscosidad aumenta. Esto hace que sea mucho más difícil atravesar los poros microscópicos, lo que aumenta inmediatamente la lectura de presión.
Una caída repentina en la presión diferencial es una señal de alerta importante que requiere un apagado inmediato del sistema. Mientras que un aumento gradual indica una carga normal de suciedad, una disminución abrupta casi siempre significa una falla estructural catastrófica.
Cuando la caída de presión desaparece repentinamente, el fluido ha encontrado el camino de menor resistencia. Es probable que el medio se haya roto debido a una tensión excesiva o que los sellos internos se hayan roto. En estos escenarios de pesadilla, el fluido contaminado pasa por alto la barrera por completo. Las partículas altamente abrasivas fluyen directamente hacia los equipos posteriores, lo que podría destruir servoválvulas sensibles o arruinar lotes enteros de productos fabricados.
La integridad estructural del medio elegido dicta exactamente qué tan bien su sistema maneja cambios hidráulicos agresivos. Los materiales de celulosa estándar suelen sufrir graves deformaciones estructurales cuando se someten a cargas pesadas. A medida que el líquido empuja los poros obstruidos, los materiales más débiles se comprimen. Esta compresión reduce aún más el tamaño de los poros, provocando un aumento incontrolable de la resistencia.
En exigente En aplicaciones de filtración de alta presión, como refinación petroquímica o líneas de gas de alta velocidad, la tensión física aplicada a los medios es inmensa. La presión diferencial aumenta rápidamente debido a la densa viscosidad de los fluidos.
Si el material seleccionado carece de rigidez estructural absoluta, la presión obliga al medio a flexionarse. Esta flexión hace que los contaminantes previamente atrapados sean exprimidos violentamente a través de los poros y liberados aguas abajo. Los ingenieros experimentados confían en soluciones metálicas que mantienen su estructura de poros exacta independientemente de las fuerzas hidráulicas que actúan sobre ellos.
La actualización a materiales robustos es una práctica de ingeniería estándar para aplicaciones críticas. Utilizando Los filtros de metal sinterizado proporcionan una solución ideal. El proceso de fabricación especializado une cables o fibras metálicas a nivel molecular sin utilizar adhesivos débiles. Esto da como resultado una estructura rígida que soporta cómodamente caídas de presión que destruirían instantáneamente las opciones sintéticas estándar.
Al seleccionar filtros altamente duraderos, los ingenieros deben hacer coincidir la estructura del material con los requisitos específicos del proceso. La siguiente tabla describe las diferencias principales entre las dos tecnologías principales de metal sinterizado utilizadas para gestionar la presión diferencial.
Tecnología de medios |
Mecanismo de filtración |
Porosidad y volumen de huecos |
Clasificación de micrones estándar |
Mejor escenario de aplicación |
|---|---|---|---|---|
Malla metálica sinterizada |
Filtración de superficie |
Bajo a Medio |
1 a 300 micras |
Entornos de alto estrés mecánico que requieren una clasificación precisa de las partículas y un retrolavado frecuente. |
Fieltro de fibra metálica sinterizada |
Filtración de profundidad |
Muy alto hasta 80 por ciento |
3 a 60 micras |
Aplicaciones que exigen máxima capacidad de retención de suciedad y caídas de presión inicial excepcionalmente bajas. |
Fieltro de fibra plisada |
Área de superficie extendida |
Extremadamente alto |
3 a 60 micras |
Sistemas que requieren una vida útil prolongada dentro de un espacio limitado en la carcasa para minimizar el consumo de energía de la bomba. |
Depender únicamente del monitoreo manual y el reemplazo físico de piezas introduce errores humanos y requiere un costoso tiempo de inactividad del sistema. Las instalaciones industriales con visión de futuro mitigan estas ineficiencias mediante el uso de automatización impulsada completamente por métricas de presión en tiempo real.
Moderno automatizado Los filtros de retrolavado dependen en gran medida de transmisores avanzados para gestionar sus propios ciclos de mantenimiento. Estos sistemas inteligentes contienen elementos metálicos permanentes. A medida que el fluido del proceso fluye continuamente a través del sistema, el transmisor integrado calcula la diferencia matemática exacta entre las presiones de entrada y salida.
Los operadores programan un punto de ajuste específico en el controlador lógico. Cuando la acumulación de contaminantes hace que la caída de presión alcance este umbral exacto, el sistema inicia automáticamente una secuencia rápida de retrolavado. Las válvulas especializadas invierten el flujo de fluido limpio para eliminar agresivamente la torta contaminante del medio y sacarla a través de un puerto de drenaje designado.
Vincular el ciclo de limpieza directamente a la presión diferencial garantiza que la unidad se limpie exactamente cuando sea necesario. Nunca se limpia demasiado pronto, lo que desperdicia líquido limpio. Nunca se limpia demasiado tarde, lo que corre el riesgo de dañar el equipo.
Las ventajas económicas de esta automatización son sustanciales. Elimina por completo los costos laborales recurrentes asociados con los cambios manuales. También evita el enorme desperdicio de energía causado por el funcionamiento de las bombas contra una alta resistencia, asegurando un flujo continuo aguas abajo.
La presión diferencial no depende únicamente de la cantidad de suciedad atrapada en la matriz. Varias variables operativas externas hacen que las lecturas fluctúen enormemente. Los administradores de las instalaciones deben tener en cuenta estas variables para evitar diagnosticar erróneamente que una unidad está obstruida.
La viscosidad es la medida científica de la resistencia de un fluido a fluir. Los fluidos más espesos crean naturalmente una caída de presión mucho mayor a medida que pasan a través de poros microscópicos. Fundamentalmente, la viscosidad depende en gran medida de las temperaturas operativas. Si los operadores no tienen en cuenta un pico de viscosidad inducido por la temperatura durante un arranque en frío, podrían suponer erróneamente que el medio está cegado. Un monitoreo preciso requiere establecer líneas de base a temperaturas de funcionamiento estándar en estado estable.
La relación entre caudal y caída de presión es estrictamente proporcional. Si una instalación aumenta la velocidad de sus bombas para forzar un mayor volumen de fluido a través de exactamente la misma carcasa, la presión diferencial aumentará inmediatamente. Esto sucede incluso si los medios internos están completamente impecables.
Los equipos de mantenimiento deben comparar los datos para garantizar que el caudal actual coincida con el caudal específico registrado cuando se estableció la línea de base limpia. Comparar la caída de presión de un sistema que funciona a 50 galones por minuto con uno que funciona a 100 galones por minuto arroja conclusiones tremendamente inexactas con respecto a la vida útil restante.
Implementar una estrategia de monitoreo altamente confiable requiere seleccionar la instrumentación adecuada para su entorno específico y establecer protocolos estrictos de registro de datos en toda la planta.
La elección del equipo de monitoreo depende en gran medida de la criticidad del proceso. Los manómetros diferenciales mecánicos son dispositivos económicos montados directamente en la carcasa. Proporcionan una lectura visual sencilla del dial. Sin embargo, requieren que el personal recorra físicamente la planta para registrar los datos. Los transmisores electrónicos miden continuamente la caída y envían una señal digital a una sala de control central. Esto permite el monitoreo en tiempo real, el registro de datos históricos y la activación de alarmas automatizadas.
Para utilizar estos datos de manera efectiva, se debe documentar una línea de base precisa para cada vivienda de la instalación. Instale un elemento nuevo, lleve el sistema a la temperatura de funcionamiento normal y ajuste el caudal al nivel estándar antes de registrar la presión inicial. Consulte las especificaciones del fabricante para identificar el punto de ajuste del terminal. Finalmente, establezca una alerta de mantenimiento proactiva en aproximadamente el 80 por ciento de ese punto de ajuste del terminal para proporcionar una cómoda ventana de reserva para la programación de adquisiciones.
No existe una lectura normal universal en toda la industria. Depende completamente de la viscosidad del fluido, el caudal, la clasificación de micrones y el tamaño de la carcasa específicos. Una aplicación de gas limpio podría tener una caída inicial de sólo 0,5 PSI, mientras que una aplicación de petróleo pesado altamente viscoso podría comenzar con 5 PSI. El factor crítico es conocer la línea de base limpia de su sistema específico y realizar un seguimiento del aumento incremental desde ese punto exacto.
Esto depende enteramente del material de construcción. Los elementos desechables de celulosa o polímero sintético fundido no se pueden limpiar y deben desecharse de forma segura. Los elementos metálicos robustos se pueden limpiar repetidamente mediante baños ultrasónicos, lavado a contracorriente o disolventes químicos. Esto restablece efectivamente la resistencia al flujo a niveles cercanos a la línea de base y ofrece un enorme retorno de la inversión.
Una caída repentina a cero mientras la bomba aún está funcionando indica un evento de derivación grave. Es probable que el medio se haya roto bajo tensión, haya fallado un sello interno o un técnico haya instalado incorrectamente el elemento. Esto permite que el fluido evite completamente la barrera de filtración. Requiere un apagado inmediato del sistema para evitar la contaminación aguas abajo.
Sí. Una unidad con una clasificación de micrones más alta presenta inherentemente poros más grandes. Los poros más grandes ofrecen una resistencia física significativamente menor al fluido, lo que resulta en una menor caída de presión inicial. Los operadores deben recordar que esto también significa que se permitirá el paso de partículas más grandes y potencialmente dañinas a través del sistema.
Si se instala un filtro muy obstruido en el lado de succión de una bomba, la severa caída de presión priva de fluido a la bomba. Esto crea un vacío localizado que hace que el líquido se vaporice en pequeñas burbujas. Cuando estas burbujas entran en el lado de alta presión de la bomba, colapsan violentamente. Este fenómeno se conoce como cavitación y puede destruir rápidamente los impulsores y cojinetes de la bomba.
La caída de presión inicial es la resistencia base natural creada por un filtro nuevo y perfectamente limpio que funciona a un flujo y temperatura estándar. La caída de presión terminal es el límite operativo seguro máximo especificado por el fabricante. Alcanzar el límite terminal significa que el filtro está completamente cargado de contaminantes y debe limpiarse o reemplazarse inmediatamente para evitar fallas estructurales.
El monitoreo diligente de la resistencia al flujo es una práctica de ingeniería vital que previene activamente fallas costosas del sistema y al mismo tiempo extiende la vida útil general de su equipo de capital. Al realizar un seguimiento de estas métricas precisas, los administradores de instalaciones evitan la trampa económica de reemplazar prematuramente componentes limpios. Para salvaguardar verdaderamente sus aplicaciones industriales de alta presión más exigentes, es esencial actualizar a medios metálicos rígidos y limpiables. Explore hoy la línea completa de soluciones avanzadas de filtración de metal sinterizado de Berae para encontrar las especificaciones exactas necesarias para estabilizar su presión diferencial, reducir el consumo de energía de la bomba y garantizar operaciones ininterrumpidas de la planta.


