


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-31 Pochodzenie: Strona


Czy niemonitorowane zmiany ciśnienia po cichu uszkadzają krytyczny sprzęt w hali produkcyjnej? Wielu kierowników obiektów w dalszym ciągu opiera się na ścisłych harmonogramach wymiany materiałów eksploatacyjnych. To przestarzałe podejście gwarantuje zmarnowane budżety na konserwację. W najgorszym przypadku prowadzi to do katastrofalnej w skutkach awarii maszyn. Zanieczyszczenia nieuchronnie gromadzą się w układzie płynów. W rezultacie płyny i gazy mają trudności z poruszaniem się w mediach o ograniczonym dostępie. Zdławiony przepływ zmusza pompy odśrodkowe i sprężarki wyporowe do znacznie cięższej pracy. Spalają więcej energii, aby utrzymać podstawowe operacje.
Zrozumienie różnicy ciśnień filtra jest najcenniejszym narzędziem diagnostycznym. Śledzenie tego konkretnego wskaźnika ujawnia prawdziwy stan wewnętrzny systemu filtracji. Umożliwia operatorom optymalizację wydajności i dokładne określenie momentu, w którym wymagana jest konserwacja. W tym przewodniku omówiono dynamikę płynów leżącą u podstaw spadków ciśnienia. Zbadamy ich bezpośredni wpływ na wydatki operacyjne i pokażemy, w jaki sposób przejście na zaawansowane materiały zabezpiecza wymagające zastosowania.
Rdzeń metryczny: Różnica ciśnień filtra to dokładna matematyczna różnica między ciśnieniem wlotowym przed filtrem a ciśnieniem wylotowym za filtrem w obudowie.
Precyzja konserwacji: Poleganie na ciągłym monitorowaniu ciśnienia jest najbardziej obiektywną metodą określenia dokładnego końca okresu eksploatacji filtra. Całkowicie eliminuje to domysły dotyczące konserwacji opartej na kalendarzu.
Wydatki operacyjne: Podwyższona różnica ciśnień tworzy systemowe przeciwciśnienie. Zmusza to pompy i sprężarki do zużywania znacznie większej ilości energii elektrycznej w celu utrzymania niezbędnego natężenia przepływu.
Wybór materiału: przejście na zaawansowane materiały metaliczne pozwala obiektom bezpiecznie pracować w trudnych warunkach bez ryzyka deformacji lub obejścia nośnika.
Aby podejmować świadome decyzje dotyczące zakupów i konserwacji, operatorzy obiektów muszą najpierw zrozumieć podstawową dynamikę płynów zachodzącą wewnątrz obudowy. Bez tej podstawowej wiedzy interpretacja odczytów mierników staje się dla techników grą polegającą na zgadywaniu.
W przemysłowym przetwarzaniu płynów i gazów różnica ciśnień filtra jest miarą oporu przepływu. Wyobraź sobie technika monitorującego linię chemiczną. Kiedy płyn dostaje się do obudowy, niesie ze sobą określoną energię kinetyczną i ciśnienie. Gdy ta ciecz lub gaz jest przepychana przez mikroskopijne pory materiału filtracyjnego, napotyka opór fizyczny. Opór ten powoduje mierzalny spadek ciśnienia do czasu opuszczenia zbiornika przez płyn.
Matematycznie oblicza się tę metrykę, odejmując ciśnienie za zaworem od ciśnienia przed nim. Na przykład, jeśli manometr na wlocie wskazuje 50 PSI, a manometr na wylocie 45 PSI, różnica ciśnień wynosi dokładnie 5 PSI. Ta prosta liczba służy jako główny alarm diagnostyczny do oceny wewnętrznych warunków systemu w czasie rzeczywistym.
Powszechnym błędem jest przekonanie, że nowy filtr stwarza zerowy opór. Każde medium filtracyjne ma nieodłączne ograniczenie przepływu. W przemyśle nazywa się to czystym początkowym spadkiem ciśnienia. Na tę linię bazową wpływa kilka cech fizycznych. Należą do nich właściwa liczba mikronów, całkowita powierzchnia mediów, lepkość właściwa płynu i bazowe natężenie przepływu systemu.
Wysoce porowate materiały przeznaczone do filtracji wgłębnej są zaprojektowane z myślą o ogromnych objętościach pustych przestrzeni. Ta unikalna struktura pozwala im utrzymać wyjątkowo niski początkowy spadek ciśnienia przy czystości, jednocześnie wychwytując niewiarygodnie drobne cząstki stałe. Skrupulatne dokumentowanie tego czystego punktu odniesienia po instalacji jest krytycznym krokiem inżynierskim. Wszystkie przyszłe oceny wyników będą mierzone bezpośrednio w stosunku do tej początkowej liczby.
Podczas działania systemu media spełniają swoją podstawową funkcję polegającą na przechwytywaniu zanieczyszczeń stałych. Cząsteczki zostają uwięzione na powierzchni i osadzone w głębi matrycy filtra. Ta systematyczna redukcja otwartych ścieżek ogranicza ścieżkę przepływu.
Ponieważ pompa w obiekcie nadal próbuje przetłoczyć dokładnie tę samą objętość płynu przez ograniczony obszar, ciśnienie przed pompą wzrasta. I odwrotnie, mniej płynu skutecznie przepływa na drugą stronę, powodując spadek ciśnienia za nim. Ta rosnąca rozbieżność jest fizyczną manifestacją ładunku zanieczyszczeń. Śledzenie tempa powiększania się tej luki stanowi absolutny kamień węgielny nowoczesnej konserwacji predykcyjnej.
Zrozumienie definicji to dopiero pierwszy krok. Kierownicy zakładów i inżynierowie zaopatrzenia muszą dokładnie wiedzieć, w jaki sposób ten wskaźnik wpływa na ogólną wydajność systemu. Niekontrolowane spadki ciśnienia bezpośrednio wpływają na wyniki finansowe obiektu.
W produkcji przemysłowej wydajność jest równoznaczna z przychodami. Zależność pomiędzy różnicą ciśnień i natężeniem przepływu jest odwrotnie proporcjonalna. Wraz ze wzrostem spadku ciśnienia na obudowie z powodu dużego obciążenia brudem, całkowite natężenie przepływu w systemie nieuchronnie spadnie, chyba że pompa będzie pracować w godzinach nadliczbowych.
W systemach wykorzystujących pompy odśrodkowe wzrost przeciwciśnienia wypycha pompę do tyłu na krzywej wydajności. Pompa dostarcza mniej galonów na minutę. W przypadku delikatnych procesów, które wymagają precyzyjnych objętości płynu, zdławiony przepływ prowadzi do niespójnej jakości produktu. Może również spowodować przegrzanie drogich maszyn lub całkowite zatrzymanie linii produkcyjnych.
Finansowe skutki zwiększonego oporu przepływu są najbardziej odczuwalne w zużyciu energii. Płyny wymagają energii mechanicznej dostarczanej przez silniki elektryczne o dużej wytrzymałości. Kiedy system zostaje mocno obciążony kamieniem lub szlamem, napotyka ogromny opór hydrauliczny.
Zautomatyzowane systemy wyposażone w przetwornice częstotliwości będą zwiększać obroty silnika, aby utrzymać wymagane natężenie przepływu. Ta automatyczna regulacja wymaga ogromnego wzrostu prądu elektrycznego. Rozważmy wielkoskalowy przemysłowy system chłodzenia działający w sposób ciągły. Niepotrzebny wzrost ciśnienia w urządzeniu o zaledwie 10 PSI może zmusić pompę do zużycia kilku dodatkowych kilowatów mocy na godzinę. W ciągu roku podatkowego ten pozornie niewielki opór przekłada się na tysiące dolarów w postaci zmarnowanych wydatków na energię elektryczną.
Jedną z najbardziej sprzecznych z intuicją zasad dynamiki płynów jest związek między obciążeniem brudem a wydajnością filtracji. Lekko zabrudzony filtr faktycznie zapewnia wyższą skuteczność filtracji niż fabrycznie nowy.
Uwięzione cząstki tworzą przepuszczalną warstwę zwaną placem filtracyjnym. Placek ten działa jak dodatkowa warstwa filtracyjna zdolna do wychwytywania cząstek znacznie mniejszych niż pierwotna wielkość mikronów. Podczas tej fazy różnica ciśnień stale rośnie, a czystość płynu aktywnie się poprawia.
Jednakże korzyść ta ma ścisły limit. Gdy ciśnienie osiągnie próg krytyczny, siły fizyczne działające na uwięzione cząstki stają się ekstremalne. Wysokie ciśnienie może powodować przedostawanie się miękkich zanieczyszczeń bezpośrednio przez pory. Nadmierne naprężenia mogą również powodować migrację mediów, w wyniku której kawałki filtra odrywają się do strumienia czystego płynu. Zarządzanie tym wskaźnikiem wymaga delikatnej równowagi. Należy pozwolić na nagromadzenie wystarczającej ilości zanieczyszczeń, aby zmaksymalizować wydajność, ale interweniować na długo, zanim wysokie ciśnienie wypchnie zanieczyszczenia przez barierę.
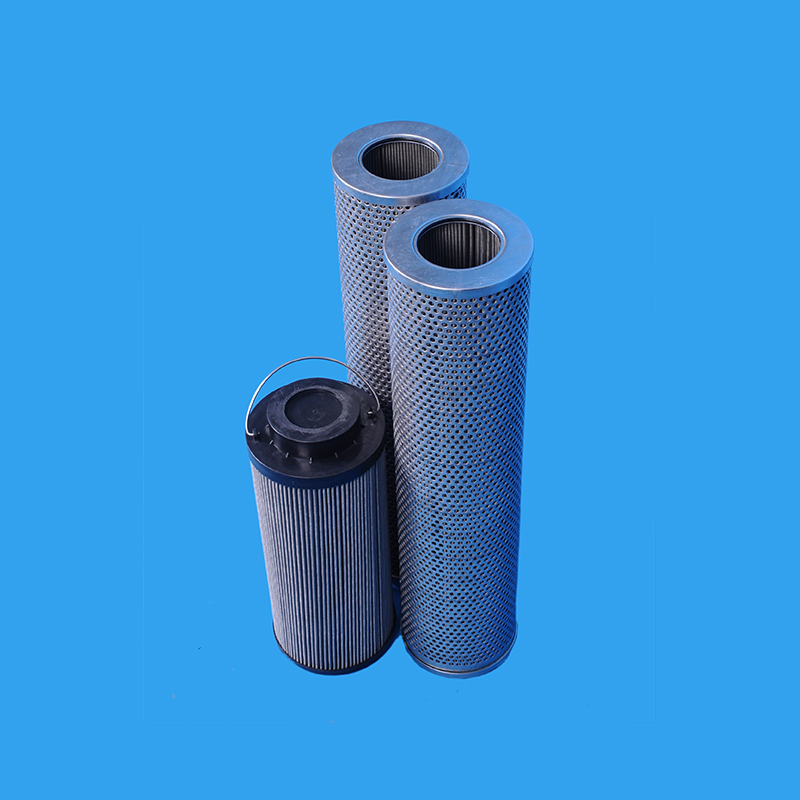
Podstawowym celem każdego solidnego programu konserwacji jest maksymalizacja żywotności komponentów eksploatacyjnych. Należy tego dokonać bez narażania na szwank integralności wyposażenia kapitałowego. Różnica ciśnień działa jak najdokładniejszy prędkościomierz w cyklu życia komponentu.
Historycznie rzecz biorąc, obiekty przemysłowe opierały się na ścisłych harmonogramach konserwacji opartych na kalendarzu. Chociaż podejście to jest łatwe w zarządzaniu administracyjnym, ma ono poważne wady z inżynierskiego punktu widzenia.
Ładunek zanieczyszczeń w płynach przemysłowych rzadko jest stały. W systemie może wystąpić nagły napływ zanieczyszczeń z powodu pogarszającego się stanu zaworu przed zaworem. Alternatywnie może działać wyjątkowo czysto przez wiele miesięcy. Wymiana komponentów ściśle według kalendarza gwarantuje dwa negatywne skutki. Idealnie wykonalne przemysłowe elementy filtrów o niskich spadkach ciśnienia zostaną przedwcześnie wyrzucone. To marnuje budżety zamówień i zwiększa koszty usuwania odpadów niebezpiecznych. I odwrotnie, jeśli jednostka zatyka się szybciej niż przewidywano, system działa pod dużym obciążeniem aż do zaplanowanej daty konserwacji.
Aby wyeliminować domysły, inżynierowie polegają na krytycznym wskaźniku zwanym końcowym spadkiem ciśnienia. Ta wysoce specyficzna wartość wskazuje dokładny moment, w którym integralność strukturalna jednostki osiąga koniec bezpiecznego okresu użytkowania.
Praca poza tym punktem końcowym jest bardzo niebezpieczna. Wraz ze wzrostem oporu przepływu naprężenia mechaniczne rosną wykładniczo. Standardowe media celulozowe lub syntetyczne polimery mogą zmiażdżyć lub rozerwać pod wpływem tak ogromnego obciążenia. Prowadzi to do całkowitej utraty filtracji.
Patrząc na szerszy krajobraz produkcyjny, można zauważyć wyraźny zwrot w kierunku cyfryzacji w zarządzaniu płynami. Nowoczesne zakłady przemysłowe szybko rezygnują z ręcznej kontroli przyrządów. Zamiast tego integrują przetworniki różnicy ciśnień podłączone do Internetu Rzeczy bezpośrednio ze swoimi centralnymi systemami sterowania.
Ta ewolucja od konserwacji reaktywnej do proaktywnej doskonale wpisuje się w globalne inicjatywy mające na celu zmniejszenie zużycia energii w przemyśle. Rejestrując ciągłe sygnały cyfrowe w czasie, zespoły konserwacyjne przeprowadzają zaawansowaną analizę trendów. Inteligentne oprogramowanie analizuje dokładne nachylenie krzywej ciśnienia. Ta strategia predykcyjna umożliwia zespołom zaopatrzeniowym zamawianie części zamiennych na czas. Całkowicie eliminuje nieoczekiwane przestoje w produkcji i zapewnia pracę pomp z zachowaniem najbardziej energooszczędnych parametrów.
Stały, przewidywalny wzrost ciśnienia jest całkowicie normalny. Jednakże wskaźniki te działają również jako podstawowe alarmy diagnostyczne w przypadku nagłych zachowań systemu. Monitorowanie szybkości i kierunku tych wahań zapobiega przekształceniu się drobnych zakłóceń operacyjnych w poważne awarie systemowe.
Gwałtowny, nieoczekiwany skok jest krytycznym sygnałem ostrzegawczym wymagającym natychmiastowego zbadania. W przeciwieństwie do powolnego gromadzenia się standardowego placka filtracyjnego, nagły skok wskazuje na poważny problem w strumieniu procesowym.
Ten nagły wzrost powoduje kilka różnych czynników. Najczęstszym winowajcą jest zakłócenie procesu na wcześniejszym etapie, które powoduje ogromny wzrost stałych zanieczyszczeń. Może to być spowodowane uszkodzonym łożyskiem pompy lub poważnym odpryskiem kamienia powstałym na skutek starzenia się rurociągu. Inną częstą przyczyną jest drastyczna zmiana lepkości płynu związana ze spadkiem temperatury. Podczas zimnego rozruchu zewnętrznego układu hydraulicznego olej smarowy ochładza się i jego lepkość wzrasta. To sprawia, że znacznie trudniej jest przebić się przez mikroskopijne pory, co natychmiast podnosi odczyt ciśnienia.
Nagły spadek różnicy ciśnień jest poważnym sygnałem ostrzegawczym wymagającym natychmiastowego wyłączenia systemu. Podczas gdy stopniowy wzrost wskazuje na normalne obciążenie brudem, gwałtowny spadek prawie zawsze oznacza katastrofalną awarię strukturalną.
Kiedy spadek ciśnienia nagle zanika, płyn znalazł ścieżkę najmniejszego oporu. Nośnik prawdopodobnie rozdarł się pod wpływem nadmiernego naprężenia lub wyleciały wewnętrzne uszczelki. W tych koszmarnych scenariuszach zanieczyszczony płyn całkowicie omija barierę. Wysoce ścierne cząstki przedostają się bezpośrednio do dalszych urządzeń, potencjalnie niszcząc wrażliwe serwozawory lub rujnując całe partie wytwarzanych produktów.
Integralność strukturalna wybranych mediów dokładnie określa, jak dobrze system radzi sobie z agresywnymi zmianami hydraulicznymi. Standardowe materiały celulozowe często ulegają poważnym odkształceniom strukturalnym pod wpływem dużych obciążeń. Gdy płyn napiera na zatkane pory, słabsze materiały ulegają kompresji. To ściskanie dodatkowo zmniejsza wielkość porów, powodując niekontrolowany wzrost oporu.
W wymagającym w zastosowaniach związanych z filtracją wysokociśnieniową, takich jak rafinacja petrochemiczna lub linie gazowe o dużej prędkości, obciążenie fizyczne wywierane na media jest ogromne. Różnica ciśnień szybko rośnie z powodu gęstej lepkości płynów.
Jeśli wybranemu materiałowi brakuje absolutnej sztywności strukturalnej, ciśnienie zmusza media do wygięcia. To zginanie powoduje, że wcześniej uwięzione zanieczyszczenia są gwałtownie wyciskane przez pory i uwalniane w dół. Doświadczeni inżynierowie polegają na rozwiązaniach metalicznych, które zachowują dokładną strukturę porów niezależnie od działających na nie sił hydraulicznych.
Modernizacja na wytrzymałe materiały jest standardową praktyką inżynierską w zastosowaniach krytycznych. Wykorzystując filtry ze spiekanego metalu stanowią idealne rozwiązanie. Specjalistyczny proces produkcyjny łączy metalowe druty lub włókna na poziomie molekularnym bez użycia słabych klejów. Rezultatem jest sztywna konstrukcja, która wygodnie wytrzymuje spadki ciśnienia, które natychmiast niszczą standardowe opcje syntetyczne.
Wybierając filtry o dużej trwałości, inżynierowie muszą dopasować strukturę materiału do konkretnych wymagań procesu. Poniższa tabela przedstawia podstawowe różnice pomiędzy dwiema podstawowymi technologiami spieku metali stosowanymi do zarządzania różnicą ciśnień.
Technologia Mediów |
Mechanizm filtrujący |
Porowatość i objętość pustych przestrzeni |
Standardowa ocena mikronów |
Najlepszy scenariusz zastosowania |
|---|---|---|---|---|
Spiekana siatka metalowa |
Filtracja powierzchniowa |
Niski do średniego |
1 do 300 mikronów |
Środowiska o wysokich obciążeniach mechanicznych, wymagające precyzyjnej klasyfikacji cząstek i częstego płukania wstecznego. |
Filc ze spiekanego włókna metalowego |
Filtracja wgłębna |
Bardzo wysoki, aż do 80 proc |
3 do 60 mikronów |
Zastosowania wymagające maksymalnej zdolności zatrzymywania zanieczyszczeń i wyjątkowo niskich początkowych spadków ciśnienia. |
Filc z plisowanego włókna |
Rozszerzona powierzchnia |
Niezwykle wysoki |
3 do 60 mikronów |
Systemy wymagające dłuższej żywotności w ograniczonej obudowie, aby zminimalizować pobór energii przez pompę. |
Poleganie wyłącznie na ręcznym monitorowaniu i fizycznej wymianie części powoduje błąd ludzki i wymaga kosztownych przestojów systemu. Przyszłościowe obiekty przemysłowe łagodzą tę nieefektywność, wykorzystując automatyzację opartą wyłącznie na pomiarach ciśnienia w czasie rzeczywistym.
Nowoczesna automatyka Filtry płukania wstecznego w dużym stopniu opierają się na zaawansowanych przetwornikach, które zarządzają własnymi cyklami konserwacji. Te inteligentne systemy zawierają trwałe elementy metalowe. Ponieważ płyn procesowy przepływa w sposób ciągły przez system, pokładowy przetwornik oblicza dokładną matematyczną różnicę pomiędzy ciśnieniem wlotowym i wylotowym.
Operatorzy programują określoną wartość zadaną w sterowniku logicznym. Kiedy nagromadzenie zanieczyszczeń spowoduje, że spadek ciśnienia osiągnie dokładnie ten próg, system automatycznie inicjuje szybką sekwencję płukania wstecznego. Specjalistyczne zawory odwracają przepływ czystego płynu, aby agresywnie usunąć osad zanieczyszczeń z medium i usunąć go przez wyznaczony otwór spustowy.
Powiązanie cyklu czyszczenia bezpośrednio z różnicą ciśnień zapewnia czyszczenie urządzenia dokładnie wtedy, gdy jest to konieczne. Nigdy nie jest czyszczony zbyt wcześnie, co powoduje marnowanie czystego płynu. Nigdy nie jest czyszczony zbyt późno, co grozi uszkodzeniem sprzętu.
Korzyści ekonomiczne tej automatyzacji są znaczne. Całkowicie eliminuje powtarzające się koszty pracy związane z ręczną wymianą. Zapobiega także ogromnym stratom energii powodowanym przez pracę pomp przy dużym oporze, zapewniając ciągły przepływ za pompą.
Różnica ciśnień nie jest podyktowana wyłącznie ilością zanieczyszczeń uwięzionych w matrycy. Kilka zewnętrznych zmiennych operacyjnych powoduje duże wahania odczytów. Menedżerowie obiektów muszą uwzględnić te zmienne, aby uniknąć błędnej diagnozy urządzenia jako zatkanego.
Lepkość jest naukową miarą oporu przepływu płynu. Gęstsze płyny w naturalny sposób powodują znacznie większy spadek ciśnienia, gdy są przepychane przez mikroskopijne pory. Co najważniejsze, lepkość w dużym stopniu zależy od temperatur roboczych. Jeśli operatorzy nie uwzględnią wzrostu lepkości wywołanego temperaturą podczas zimnego rozruchu, mogą błędnie założyć, że media są zaślepione. Dokładne monitorowanie wymaga ustalenia wartości bazowych w standardowych temperaturach roboczych w stanie ustalonym.
Zależność pomiędzy natężeniem przepływu i spadkiem ciśnienia jest ściśle proporcjonalna. Jeśli obiekt zwiększy prędkość swoich pomp, aby przetłoczyć większą objętość płynu przez dokładnie tę samą obudowę, różnica ciśnień natychmiast wzrośnie. Dzieje się tak nawet wtedy, gdy nośnik wewnętrzny jest całkowicie nieskazitelny.
Zespoły konserwacyjne muszą porównać dane porównawcze, aby upewnić się, że bieżące natężenie przepływu odpowiada konkretnemu natężeniu przepływu zarejestrowanemu podczas ustalania czystej linii bazowej. Porównanie spadku ciśnienia w systemie pracującym z szybkością 50 galonów na minutę z systemem pracującym z szybkością 100 galonów na minutę prowadzi do niezwykle niedokładnych wniosków dotyczących pozostałego okresu użytkowania.
Wdrożenie wysoce niezawodnej strategii monitorowania wymaga wyboru odpowiedniego oprzyrządowania dla konkretnego środowiska i ustalenia rygorystycznych protokołów rejestrowania danych w całej hali produkcyjnej.
Wybór sprzętu monitorującego zależy w dużej mierze od krytyczności procesu. Mechaniczne manometry różnicowe są ekonomicznymi urządzeniami montowanymi bezpośrednio na obudowie. Zapewniają prosty wizualny odczyt tarczy. Wymagają jednak od personelu fizycznego chodzenia po hali produkcyjnej w celu zarejestrowania danych. Przetworniki elektroniczne w sposób ciągły mierzą spadek i wysyłają sygnał cyfrowy z powrotem do centralnej sterowni. Umożliwia to monitorowanie w czasie rzeczywistym, rejestrację danych historycznych i automatyczne wyzwalanie alarmów.
Aby skutecznie wykorzystać te dane, należy udokumentować dokładny poziom bazowy dla każdego mieszkania w obiekcie. Zainstaluj zupełnie nowy element, doprowadź system do normalnej temperatury roboczej i ustaw natężenie przepływu na standardowy poziom przed zarejestrowaniem ciśnienia początkowego. Aby określić wartość zadaną terminala, należy zapoznać się ze specyfikacjami producenta. Na koniec ustaw alarm proaktywnej konserwacji na około 80 procent wartości zadanej terminala, aby zapewnić wygodne okno buforowe na potrzeby planowania zaopatrzenia.
Nie ma uniwersalnego normalnego odczytu w całej branży. Zależy to całkowicie od konkretnej lepkości płynu, natężenia przepływu, liczby mikronów i rozmiaru obudowy. W przypadku zastosowania czystego gazu początkowy spadek może wynosić zaledwie 0,5 PSI, natomiast w przypadku zastosowania bardzo lepkiego oleju ciężkiego można rozpocząć od 5 PSI. Krytycznym czynnikiem jest znajomość czystej linii bazowej konkretnego systemu i śledzenie przyrostowego wzrostu od tego dokładnego punktu.
Zależy to całkowicie od materiału konstrukcyjnego. Jednorazowych elementów z celulozy lub stopionego polimeru syntetycznego nie można czyścić i należy je bezpiecznie wyrzucić. Solidne elementy metalowe można wielokrotnie czyścić za pomocą kąpieli ultradźwiękowych, płukania wstecznego lub rozpuszczalników chemicznych. To skutecznie resetuje opór przepływu do poziomu bliskiego wartości bazowej i zapewnia ogromny zwrot z inwestycji.
Nagły spadek do zera, gdy pompa nadal pracuje, wskazuje na poważne zdarzenie obejścia. Media prawdopodobnie pękły pod wpływem naprężenia, uszkodzona została uszczelka wewnętrzna lub element został nieprawidłowo zamontowany przez technika. Dzięki temu płyn może całkowicie ominąć barierę filtracyjną. Wymaga to natychmiastowego wyłączenia systemu, aby zapobiec zanieczyszczeniu dalszej części instalacji.
Tak. Jednostka o wyższej liczbie mikronów z natury ma większe pory. Większe pory zapewniają znacznie mniejszy opór fizyczny cieczy, co skutkuje niższym początkowym spadkiem ciśnienia. Operatorzy muszą pamiętać, że oznacza to również, że przez system będą mogły przedostać się większe, potencjalnie szkodliwe cząstki.
Jeśli po stronie ssącej pompy zainstalowany jest mocno zatkany filtr, znaczny spadek ciśnienia pozbawia pompę płynu. Powoduje to wytworzenie miejscowego podciśnienia, które powoduje odparowanie cieczy w postaci maleńkich pęcherzyków. Kiedy te pęcherzyki dostaną się do strony pompy pod wysokim ciśnieniem, gwałtownie się zapadają. Zjawisko to znane jest jako kawitacja i może szybko zniszczyć wirniki i łożyska pomp.
Początkowy spadek ciśnienia to naturalny opór bazowy wytwarzany przez zupełnie nowy, idealnie czysty filtr pracujący przy standardowym przepływie i temperaturze. Końcowy spadek ciśnienia to maksymalny bezpieczny limit operacyjny określony przez producenta. Osiągnięcie granicy końcowej oznacza, że filtr jest całkowicie obciążony zanieczyszczeniami i należy go natychmiast wyczyścić lub wymienić, aby zapobiec uszkodzeniu konstrukcyjnemu.
Dokładne monitorowanie oporów przepływu jest istotną praktyką inżynierską, która aktywnie zapobiega kosztownym awariom systemu, jednocześnie wydłużając ogólną żywotność sprzętu kapitałowego. Śledząc te dokładne wskaźniki, kierownicy obiektów unikają pułapki ekonomicznej polegającej na przedwczesnej wymianie czystych komponentów. Aby naprawdę zabezpieczyć najbardziej wymagające, wysokociśnieniowe zastosowania przemysłowe, niezbędna jest zmiana na sztywne, nadające się do czyszczenia media metalowe. Już dziś zapoznaj się z kompleksową linią zaawansowanych rozwiązań w zakresie filtracji ze spiekanego metalu firmy Berae, aby znaleźć dokładne specyfikacje wymagane do ustabilizowania różnicy ciśnień, zmniejszenia zużycia energii przez pompy i zapewnienia nieprzerwanej pracy instalacji.


